Quali controlli di qualità esegue Godere prima della spedizione del portafoglio?
Il processo dei quattro
1.Nascondi, Rifinisci e Componenti
I problemi che emergono nelle mani di un cliente di solito iniziano come una differenza sostanziale che nessuno annota. Ogni partita di pelle viene quindi trattenuta su una scheda madre trattenuta per finezza in millimetri, tono e mano. Le imperfezioni che potrebbero finire all'interno di un pannello visibile vengono contate e messe da parte a questo punto. Il tessuto della fodera viene esaminato per peso e tono, il filo per cucire per l'ombra e i fermagli o le unità zip per il modello, il rivestimento e la corsa, poiché un fermaglio placcato di un altro lotto di produzione può leggere diversamente sulla pelle scura anche quando la specifica non è stata spostata.
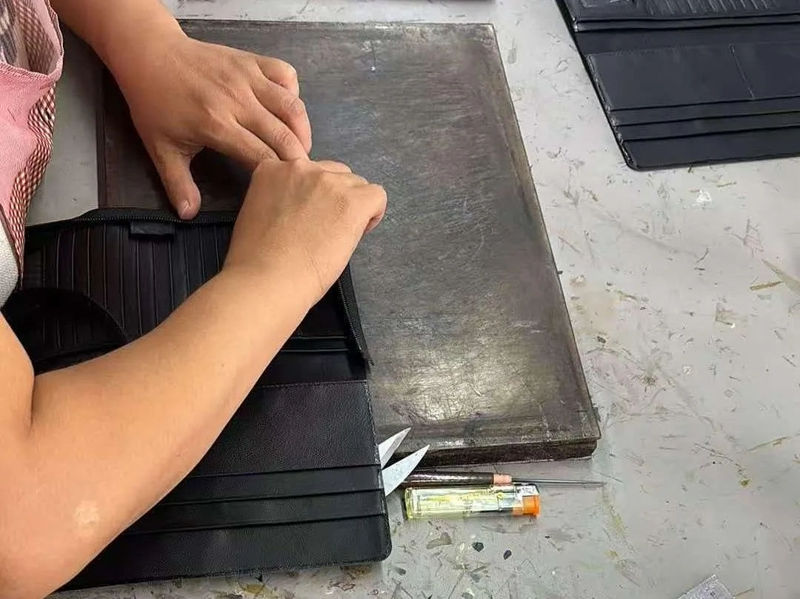
2.Lavoro al banco
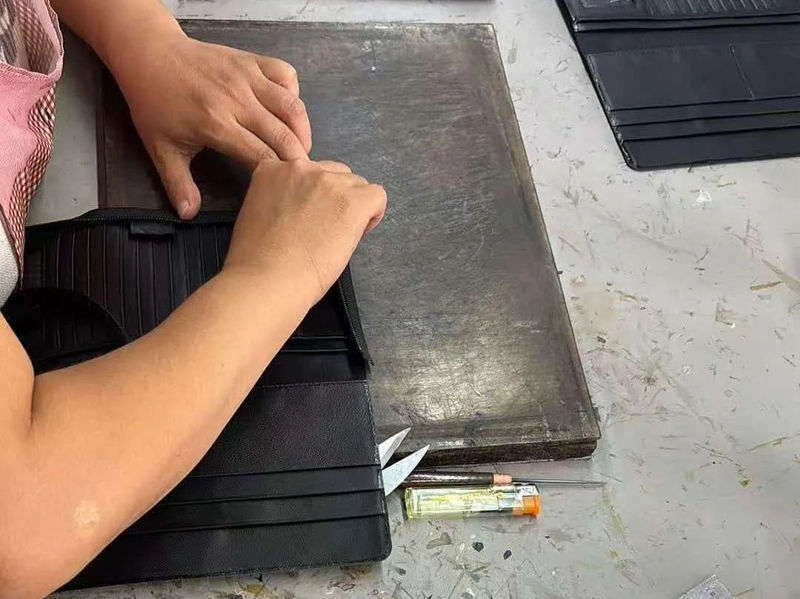
La panchina è il luogo in cui il portafoglio convince oppure no. I nostri controlli riguardano il numero delle cuciture, la tensione del filo su entrambe le facce della giunzione, le cuciture saltate o ripetute, l'allineamento dei punti di incontro dei pannelli e la simmetria delle tasche per le carte. La pelle è un materiale in movimento, quindi il controllo viene ripetuto all'apertura, alla metà e alla chiusura di ogni pacchetto invece che una volta al momento dell'impostazione. In questo modo viene catturata la deriva di un ago usurato o di una bobina nuova prima che raggiunga la fine dell'ordine.
3.Prodotti finiti
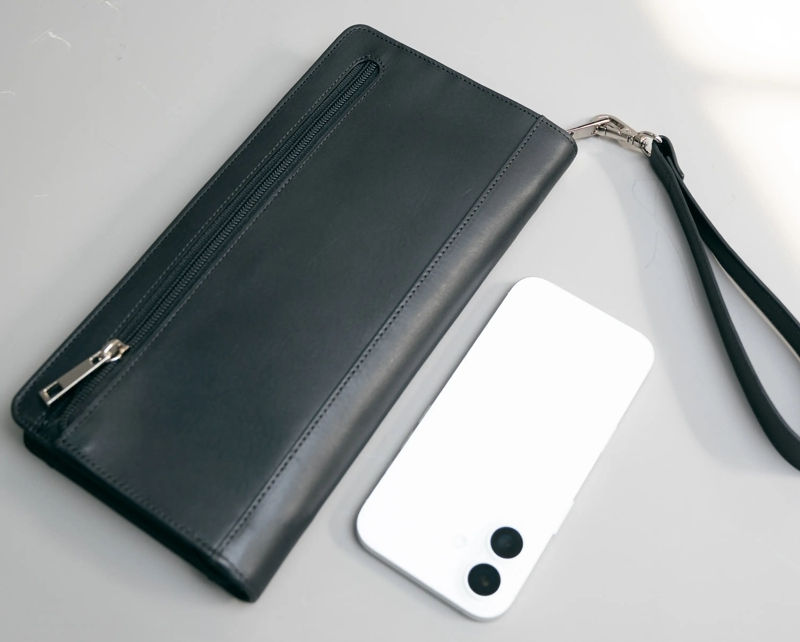
Ogni unità ottiene un passaggio visivo. L'elenco visivo comprende segni indesiderati, vernice dei bordi irregolari, estremità allentate, graffi su parti metalliche e tonalità diffusa tra i pannelli. Un campione definito passa quindi al tavolo di misurazione, dove le dimensioni chiuse e aperte vengono mantenute entro la tolleranza concordata, viene verificato il conteggio delle cuciture, viene controllata la copertura della vernice sui bordi e ogni chiusura e cerniera viene lavorata a mano.
Laddove un acquirente lavora secondo uno schema di campionamento formale, applichiamo la norma ISO 2859-1 con un livello di ispezione e un limite di accettazione concordati al momento dell'ordine. Per la pelletteria la classificazione abituale è il livello II con 2,5 per i difetti maggiori e 4,0 per quelli minori. Le classi dei difetti vengono scritte invece che discusse, in modo che un graffio sulla tasca interna e una cerniera rotta non vengano mai trattati come lo stesso difetto.
4.Imballaggio e caricamento
Il cancello finale protegge l'acquirente dopo che la merce ha lasciato le nostre mani. Confermiamo il conteggio, verifichiamo la marcatura del cartone e la protezione interna, controlliamo che l'assortimento di dimensioni e toni sia corretto e fotografiamo le casse imballate con la lista di imballaggio. Per il trasporto marittimo, un cartone imballato viene sottoposto anche a un test di caduta e compressione, poiché un portafoglio che sopravvive alla fabbrica non sempre sopravvive a quattro settimane di compressione del contenitore. Le confezioni di silice, i sacchetti di polietilene e le etichette con codice a barre vengono esaminate nello stesso punto, perché la mancanza di un essiccante ricompare in seguito come reclamo di muffa.
| Processo | Frequenza | Punti esaminati |
| Nascondi, rifiniture e componenti | Ogni spedizione, lotto per lotto | Nascondi riferimento, calibro, tono, mano, imperfezioni; tela di rivestimento e filo da cucito fissati alla carta madre; chiusure e unità zip al campione firmato |
| Lavoro al banco | Unità di apertura, quindi per fascio | Corrispondenza del modello, direzione dell'allungamento, esclusione di cicatrici e segni di crescita, conteggio dei pannelli |
| Beni finiti | Ogni unità visivamente, più un campione misurato | Aspetto della superficie, numero di cuciture, cuciture saltate, vernice sui bordi, funzione di chiusura e cerniera, profondità della tasca per carte |
| Fare le valigie e caricare | Una volta per ordine finito | Conteggio, diffusione del tono, marcatura cartone, protezione interna, configurazione cassa, fotografie |
Ciò che non può essere promesso
Due limiti meritano di essere chiari. Hide varia, quindi lo standard di accettazione è una diffusione graduata rispetto a una carta principale, non un duplicato esatto di una fotografia. Le prestazioni dei componenti sono diverse, poiché dipendono dalla parte acquistata, quindi testiamo e approviamo invece di dare per scontato. Quando un acquirente richiede un test del ciclo, l'obiettivo viene concordato sotto forma di cifra, ad esempio un conteggio dichiarato di operazioni di cerniera o chiusure con fermaglio, e il risultato viene archiviato nella ricevuta dell'ordine. Lo stock non conforme viene messo in quarantena sotto una classe di difetti e il riesame dopo la rilavorazione viene approvato dalla persona che rilascia l'ordine.
Precedente :
Prossimo :
-
Notizie correlate
- In che modo Godere mantiene la qualità del portafoglio costante nella produzione di massa?
- Godere estende i calorosi auguri del Festival di Metà Autunno ai partner globali
- Come nasce una borsa in vera pelle?
- In che modo Godere ha assistito un cliente tedesco nella prototipazione e nello sviluppo del suo primo portafoglio personalizzato?
- Dietro la produzione di Goderebag: dalla modellistica al taglio della pelle
- Come scegliere una borsa sottobraccio per pendolari? Una guida comparativa completa: materiali in PVC e PU
Lasciami un messaggio
Nuovi Prodotti
Consigli sulle notizie